大野耐一のリーダーシップスタイル:敵は無駄であり、労働者ではない
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
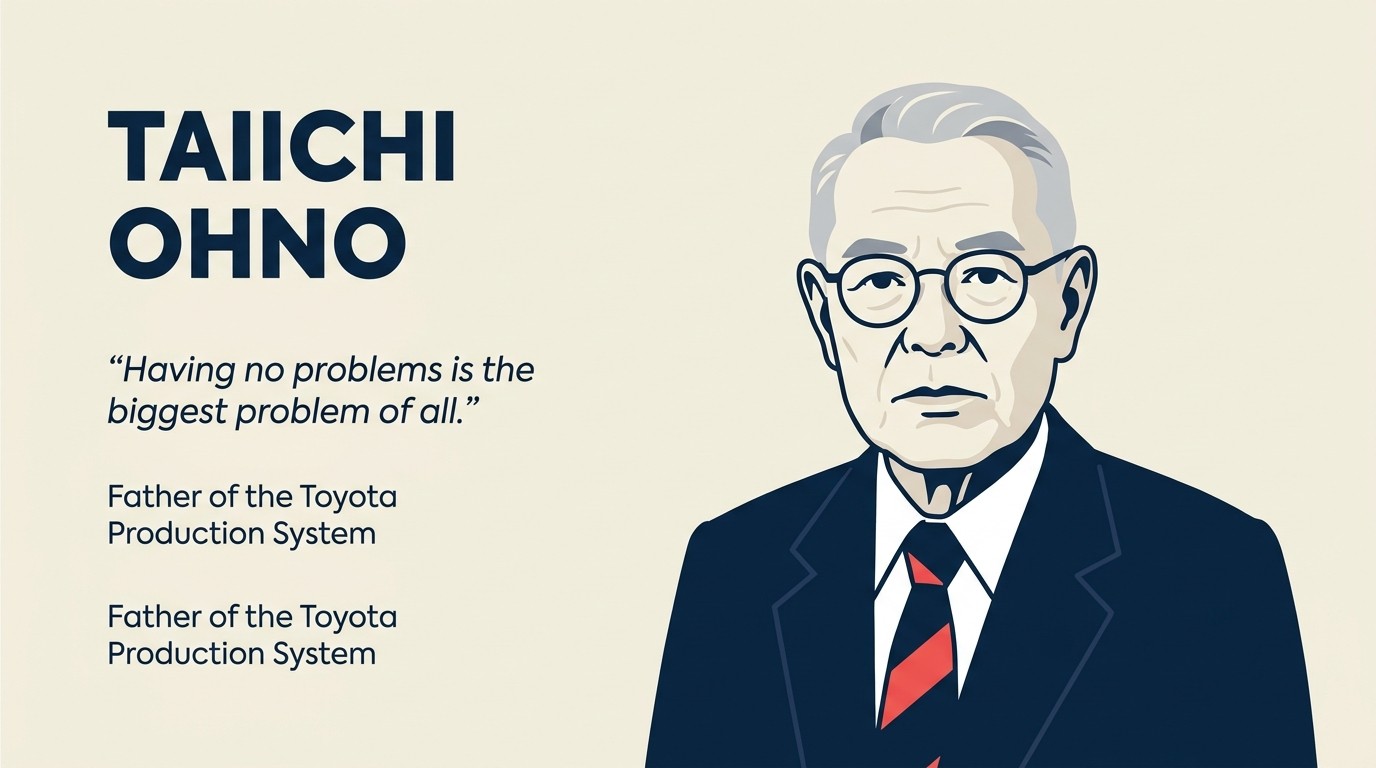
主要な事実: 大野耐一(1912年〜1990年)は、現代リーン生産方式の礎となったトヨタ生産方式(TPS)の設計者です。トヨタに40年以上(1932年〜1978年)在籍し、かんばん方式によるプル生産、ジャストインタイム(JIT)生産、そしてなぜなぜ分析(5回のなぜ)による根本原因追究の手法を生み出しました。1978年に出版した著書『トヨタ生産方式:脱規模の経営をめざして』(英語版は1988年刊行)は、世界的なリーン運動の種をまき、シックスシグマやアジャイルソフトウェア開発にも影響を与えました。
大野耐一は1932年、若き技術者として豊田紡織に入社しました。自動車部門が独立してトヨタ自動車が設立されると異動し、その後46年間にわたって同社に在籍し、競合他社がその後の40年間をかけて模倣を試み、そのほとんどが失敗に終わった生産方式を築き上げました。
トヨタ生産方式は、単に効率を高めただけではありません。工場の中で「マネジメント」が意味するものそのものを変えたのです。そして最終的には、リーン生産方式運動とそれがアジャイルソフトウェア開発に与えた影響を通じて、TPSのプレイブックを読んだあらゆる知識労働の組織におけるマネジメントの意味を変えました。
大野の洞察の核心は、言葉にするのは簡単でも実行するのは難しいものです。生産プロセスのあらゆる工程は、顧客に価値を加えるか、加えないかのどちらかである。価値を加えない工程は無駄であり、無駄は容赦なく、体系的に、そして恒久的に排除されなければならない。管理するのでも、最適化するのでも、封じ込めるのでもない。排除するのです。
1949年、トヨタの機械工場長に昇進し、生産現場を再設計する権限を与えられました。トヨタ生産方式が生まれたのはこのときです。1978年にトヨタを退職し、1990年に亡くなるまで、CEOの肩書きを持つことは一度もありませんでした。彼の影響力は組織図上の地位ではなく、現場での権限と技術的な深さから生まれたものです。1978年に『トヨタ生産方式:脱規模の経営をめざして』を出版し、1988年に英語版が刊行されると、製造業の歴史において最も影響力のあるビジネス書の一冊となりました。
このプロフィールは、リーンの神話を称賛するものではありません。大野が実際に築き上げたもの、それを実践するために何が必要か、そしてこのモデルがどこで破綻するのかを検証するものです。
リーダーシップスタイルの内訳
| スタイル | 比重 | 具体的な表れ方 |
|---|---|---|
| 無駄の排除者 | 60% | 大野を突き動かした問いは「どうすればもっと多く作れるか」ではなく、「どうすれば価値を生まない行為をやめられるか」でした。この違いは重要です。生産量を増やすことは、人員、設備、シフトを追加すれば実現できます。しかし無駄を排除するには、生産システムを深く理解し、過剰生産、手待ち、不必要な運搬、過剰在庫、不良、過剰加工を通じてどこで価値が破壊されているかを見抜く必要があります。大野は、改善スプリントの単発的な取り組みではなく、この後者を明確に見抜き、何十年もかけて体系的に行動する規律を軸にキャリアを築きました。 |
| 現場の観察者 | 40% | 大野のマネジメント手法は、彼が「現地現物」と呼んだ考え方に根ざしていました。実際の仕事を自分の目で見に行くということです。彼は工場の現場で生産プロセスを直接観察することに時間を費やし、それについての報告書を読むことはしませんでした。床にチョークで円を描き、マネージャーたちにその中に何時間も立たせて、自分が見ているものが見えるようになるまでその場所を観察させたという逸話でよく知られています。この実践は謙虚さを教えると同時に、意図的なものでした。一度も観察したことのないプロセスを理解することはできません。無駄が隠れているのも、改善の機会があるのも現場です。報告書は人々が何が起きたと考えたかを描写するにすぎませんが、現場は実際に何が起きたかを示します。 |
この組み合わせが、大野を大企業の中では異例の存在にしました。戦後の日本や米国の製造業幹部の多くは上を向いてマネジメントを行い、報告書を解釈し、会議に出席し、集計データに基づいて意思決定を下していました。大野は下と外に向かってマネジメントを行い、キャリアを通じて実際の生産プロセスとのつながりを保ち続けました。彼の権威は人を管理することから生まれたのではありません。誰よりも仕事そのものを理解していることから生まれたのです。
主要なリーダーシップ特性
| 特性 | 評価 | 実践における意味 |
|---|---|---|
| 現場思考 | 卓越 | 「現場(げんば)」とは、実際に仕事が行われる場所を指す日本語です。工場のフロア、顧客との接点、コードのデプロイなどがそれにあたります。大野の確信は、オフィスや会議室からマネジメントする管理者は、現実ではなく抽象化されたものを管理しているというものでした。彼は、価値が生まれる場所、無駄が発生する場所で管理者が時間を過ごすことを求めました。知識労働者にとって、これは同等の規律を意味します。顧客の実際のワークフローを理解すること、チームの実際のプロセスを観察すること、そして人から聞いたことではなく自分の目で見たことに基づいて意思決定を行うことです。 |
| 体系的な変化への忍耐力 | 非常に高い | トヨタ生産方式が完全に確立し安定するまでには、およそ30年を要しました。大野は改善スプリントを回していたのではなく、時間とともに自己強化されていくシステムを築いていたのです。西洋企業によるリーン導入の試みの多くが失敗したのは、それを育てるべき経営哲学としてではなく、導入すべき一連のツールとして扱ったからです。真の体系的変化のペースに対する大野の忍耐強さこそ、トヨタの優位性をこれほど持続的なものにした要因の一つです。30年かけて築かれたシステムを18か月でコピーすることはできません。 |
| 在庫への不寛容 | 高い | 大野は在庫を、組織的な不誠実さの一形態と見なしていました。在庫は問題を覆い隠します。生産の不均衡、品質不良、サプライヤーの不安定さ、需要予測の誤りを覆い隠すのです。在庫が多い工場は、プロセスが壊れていても稼働を続けられます。バッファが失敗の兆候を吸収してしまうからです。大野の洞察は、在庫を減らせば問題を表面化させることを強制できるというものでした。短期的には痛みを伴いますが、長期的な改善には不可欠です。この原則は、ソフトウェアのリリースキュー、コンテンツパイプライン、営業ファネルの各段階など、バッファを抱えるあらゆるシステムに直接当てはまります。バッファはボトルネックを隠すのです。 |
| 5回のなぜを問う姿勢 | 高い | なぜなぜ分析(5回のなぜ)は、大野が生み出した実践の中で最も広く採用されている手法です。何か問題が起きたら、なぜそれが起きたのかを問います。次に、なぜそれが起きたのかを、さらに問います。そしてまた問います。症状ではなく根本原因にたどり着くまで、5回、あるいは必要なだけ繰り返します。5回のなぜという手法の力は、早すぎる結論づけに抵抗する点にあります。ほとんどの問題解決は、見つけやすく直しやすい直接的な原因である最初か2回目の「なぜ」で止まってしまい、その問題を引き起こした根底のプロセス上の欠陥にたどり着きません。5回のなぜという規律は、行動を起こす前により深い調査を強いるのです。 |
大野のジャストインタイム・ドクトリン
大野のジャストインタイム・ドクトリンは、生産システムは次工程が必要とするものを、必要な量だけ、必要なタイミングでのみ作るべきであり、在庫、手待ち、過剰生産はバッファではなく無駄として扱うべきだと説きます。プル型の小ロット生産の流れが、プッシュ型の大ロットスケジューリングに取って代わることで、不良やボトルネックが即座に表面化します。このドクトリンは、顧客からの受注から現金回収までの間にある価値を生まない時間を排除することを中心に、業務リーダーシップを再定義するものです。
大野耐一を定義づけた3つのフレームワーク
1. ジャストインタイム:必要なものを、必要なときにだけ作る
ジャストインタイム(JIT)は、トヨタ生産方式の中で最も有名でありながら、最も誤解されやすい要素です。できるだけ速く生産することでも、在庫をすべてなくすことでもありません。必要なものを、必要な量だけ、必要なタイミングで、それ以上でもそれ以下でもなく生産することを意味します。
大野は、第二次世界大戦後に綿密に研究したフォード式大量生産モデルへの直接的な回答としてJITを開発しました。フォードのシステムは大ロットで生産していました。ある部品を100万個プレスして保管し、次の工程に移し、前の工程が片づくまで次のロットが流れるのを待つというやり方です。このモデルは機械の稼働率を最大化しましたが、生産の各段階の間に膨大な在庫バッファを生み出しました。これらのバッファは品質問題を覆い隠し、不良についてのフィードバックを遅らせ、価値を加えることなくコストだけを増やす倉庫スペースを必要としました。
JITはこの論理を逆転させました。大ロットで生産して下流に押し出すのではなく、トヨタはプル生産方式を取り入れました。下流工程が上流工程に信号を送り、消費された分だけを補充するために必要な量だけを生産させるのです。その結果、生産システム全体を小ロットが継続的に流れるようになり、サイクルタイムは短縮され、100万個の不良部品が生産された後ではなく、品質問題が即座に表面化する迅速なフィードバックループが生まれました。
知識労働への応用は重要です。ソフトウェア開発において、JITに相当するのは、仕掛かり作業(WIP)を制限し、あらかじめ定義されたロードマップのロットではなく、実際の顧客需要に応じて段階的に機能を構築することです。コンテンツ運用においては、配信のはるか前から生産をバッファする四半期ごとの編集カレンダーではなく、実証された読者のニーズに応じてコンテンツを制作することを意味します。作業がロット化されプッシュされているあらゆるシステムにおいて、「ここでJITはどのような姿になるだろうか」と問うことは、有効な診断的な問いです。
2. 自働化:品質を作り込む、検査で見つけるのではなく
自働化(じどうか)は、「ニンベンのついた自動化」や「人の知恵を備えた自動化」などと訳される、トヨタ生産方式の第二の柱です。ジャストインタイムほど有名ではありませんが、間違いなくそれと同じくらい重要な概念です。その中核原則は、品質は最後に検査するのではなく、生産プロセスそのものに作り込まれるべきだというものです。
製造の言葉で言えば、これは機械に異常を検知して自動的に停止する機能を持たせ、不良品を作り続けないようにすることを意味しました。機械が止まれば生産ラインも止まり、作業者が調査してからラインが再稼働します。これは1950年代においては急進的な考え方でした。当時の常識は、機械を最大稼働率で動かし続け、生産の最後に不良を検査するというものだったからです。
大野の洞察は、事後の検査もまた無駄の一形態だというものでした。すでに不良品を作るために時間と材料を費やしてしまっている以上、最後に検査しても損害を防ぐのではなく、明らかにするだけです。検知の仕組みをプロセス自体に組み込むことで、根本原因に最も近く、修正コストが最も低い発生時点で不良を止めることができます。
知識労働への応用は、ソフトウェア開発における自動テスト、継続的インテグレーション、完了の定義(Definition of Done)の基準です。コードを書いてから別のQAフェーズで品質を検査するのではなく、品質チェックを生産プロセスそのものに組み込みます。コミットのたびにユニットテストを実行し、リンティングでコードベースに届く前にエラーを捕捉し、コードレビューの基準で不良が先へ進むのを防ぎます。原則は自働化とまったく同じです。何かがおかしいときはラインを止める、不良を下流に流して修正コストを膨らませるのではなく。
3. 7つの無駄:価値を生まないものを見抜くフレームワーク
大野は、製造プロセスにおける無駄(ムダ)を7つのカテゴリーに分類しました。過剰生産(必要以上に作ること)、手待ち(何も起きていない時間)、運搬(不必要に材料を動かすこと)、過剰加工(顧客が求める以上のことをすること)、在庫(必要以上に材料を抱えること)、動作(人の不必要な動き)、そして不良(要求を満たさない製品を作ること)です。
このフレームワークの力は、無駄を可視化することにあります。生産システムにおける無駄の多くは、それが当たり前になっているため、その中で働く人々には見えません。「ここではこうするものだ」という状態です。大野の7つの無駄は、管理者に、そうでなければ見えないままの価値を生まない活動を見抜くための語彙とレンズを与えます。
知識労働においては、7つの無駄は多少の読み替えを伴って当てはまります。過剰生産は、誰も使わない機能や誰も読まないレポートを作ることになります。手待ちは、承認待ちの列、会議の遅延、止まっている作業項目になります。運搬は、会議とタスクの間でのコンテキストスイッチになります。在庫は、着手はしたが完了していない仕掛かり作業になります。動作は、連携していないツール間を行き来することになります。過剰加工は、十分であればよい成果物への完璧主義になります。不良は、誤解された要件による手戻りになります。
肝心なのは、このフレームワークを正直に適用することです。ほとんどの知識労働のチームは、実際のプロセスを7つの無駄に照らして洗い出せば、労働時間のかなりの部分がこの7つのカテゴリーのどれかに当てはまることに気づくでしょう。居心地の悪さはフレームワークそのものにあるのではなく、それが明らかにする現実にあります。
大野耐一があなたの立場だったらどうするか
あなたがCEOなら、大野があなたに投げかける問いは、組織の最上位における仕掛かり作業(WIP)についてのものです。現在、いくつの戦略的イニシアチブが進行中でしょうか。そのうち50%以上完了しているものはいくつあるでしょうか。ほとんどの経営陣は、常に8から12の優先事項を抱えており、それはつまりどれも十分な注意を払われず、急速な進捗が得られないということです。大野なら、それを戦略立案における過剰生産だと指摘するでしょう。終えられる以上のものに手をつけ、完了する前に古びていく在庫を作り出しているのです。彼の処方箋は、そのほとんどを止め、2つか3つを完全にやり遂げ、余力が生まれたときにだけ新しいイニシアチブを始めるというものでしょう。これは居心地の悪いことですが、それこそが戦略に適用されたJITの姿です。
あなたがCOOなら、中核となる業務プロセスに7つの無駄のフレームワークを適用し、少なくとも年に一度は体系的な監査として実施する価値があります。組織の中で最もレバレッジの高い業務プロセスを3つ選び、あらゆる工程、あらゆる引き継ぎ、あらゆる承認、あらゆる待ち時間を、端から端まで洗い出してください。そのうえで、各工程を価値を生むか無駄かに分類します。この作業を正直に行ったほとんどのCOOは、主要プロセスの工程のうち40から60パーセントが無駄のカテゴリーに当てはまることに気づきます。それは批判ではなく、出発点です。大野はトヨタでそれを30年かけて削減しました。あなたはそれを四半期でやり遂げる必要はありません。
あなたがプロダクトリーダーなら、自働化は品質プロセスに直接応用できます。もしリリースサイクルにデプロイを止める門番としてのQAフェーズがまだ存在しているなら、品質が開発プロセスに作り込まれているのか、それとも最後に検査で取り除かれているのかを問い直してください。この2つのアプローチの差は、修正コストが安いうちに不良を見つけること(開発中、コードを書いたエンジニアがまだ文脈を覚えているうち)と、修正コストが高くなってから見つけること(QA中、あるいはさらに悪ければ本番環境で)の差です。自動テスト、ペアプログラミング、完了の定義の基準に投資することは、自働化への投資です。検知のポイントを源流側に前倒しするのです。
あなたが営業やマーケティングの担当なら、JITの原則は需要創出と営業パイプラインに当てはまります。ほとんどの営業パイプラインは膨大なWIPを抱えています。さまざまな段階にある数百、数千の商談があり、その多くが停滞しており、どれも一貫した注意を払われていません。それは在庫の問題です。大野なら、平均的な商談サイクルタイムを見て、商談が動きのないまま滞留している場所を特定し、それらを待たせている原因となっているプロセス上の欠陥は何かを問うでしょう。営業担当者が一度に抱える商談が多すぎるのでしょうか。選定基準が甘すぎて、成約確率の低い商談がパイプラインの容量を消費しているのでしょうか。承認プロセスが提案を遅らせているのでしょうか。正直に目を向ける気があれば、ボトルネックはたいてい待ち時間のデータの中に見えているものです。
リワーク分析:現代の中小企業オペレーションにおける大野のドクトリン
大野の2つの譲れない原則、無駄の排除と継続的改善(改善)は、人員が薄く、バッファに隠れた非効率が致命的になりかねない現代の中小企業のオペレーションにそのまま当てはまります。ほとんどの小規模チームは、毎週、大野の7つの無駄の知識労働版を実行しています。重複したスプレッドシート、更新されないパイプラインの記録、承認待ちの列、ツールの切り替え、噛み合わないブリーフから生じる手戻りなどです。リーンな業務スタックにおけるReworkの役割は、これらの無駄を1つのシステムに集約することです。Rework CRM + Sales Ops(12ドル/ユーザー/月)は、散らばった商談データという在庫バッファを取り除きます。Rework Work Ops(6ドル/ユーザー/月)は、引き継ぎの列を、ボトルネックが現れた瞬間に表面化する共有の作業基盤に置き換えます。改善の規律、すなわち小さく、継続的で、現場で観察された改善こそが、ツールの導入を持続可能なシステムに変えるのです。Reworkが基盤を提供し、大野の方法がそれを使いこなす習慣を提供します。
心に残る言葉と役員室の外にある教訓
「私たちがやっていることは、顧客から注文をいただいた瞬間から代金を回収するまでの時間の流れを見つめることだけです。そして私たちは、付加価値を生まない無駄を取り除くことによって、その時間の流れを短縮しているのです」。これは1978年に出版された『トヨタ生産方式:脱規模の経営をめざして』からの言葉です。リーンオペレーションが実際に何を目指しているのかを的確に言い表しており、あなたの組織が進めているどんな改善施策にも照らし合わせる価値があります。その施策が顧客から現金化までのサイクルタイム短縮に直接つながる道筋を描けないのなら、実際には何を最適化しているのか問い直す価値があります。
「標準なくして改善なし」。この言葉は、大野のシステムの中であまり称賛されていない側面を捉えています。プロセスを改善する前に、まず現状のプロセスが何であるかを定義しなければならないということです。ほとんどの知識労働のプロセスは、体系的に改善できるほど十分に文書化されておらず、それを行う人ごとにやり方が異なっています。プロセスを標準化することは、硬直化させることではありません。改善を可視化するための基準線を作ることです。「現状」がどのようなものか分からなければ、何かをより良くできたかどうかを知ることはできません。
大野のキャリアからのもう一つの率直な教訓は、ツールを導入することと文化を築くことの違いについてです。1990年代にリーンの導入を試みた西洋の製造企業の多くは、かんばんボード、5S活動、改善イベントといったツールを導入しましたが、その根底にある哲学を内面化することはありませんでした。その結果生まれたのは、いわば「リーン演劇」です。トヨタでそれを機能させていたマネジメント上の規律を欠いた、TPSの表面的な特徴だけが残ったのです。大野のシステムには、現場での観察、問題を正直に可視化する姿勢、そしてほとんどの四半期主導の組織では維持できない長期的な忍耐が必要です。これは挑戦すべきではないという主張ではありません。始める前に、自分が本当は何にコミットしようとしているのかを理解すべきだという主張です。
このスタイルが破綻する場所
トヨタ生産方式は、同じ仕様の同じ部品を数十万個単位で生産する、大量かつばらつきの少ない製造のために設計されました。多様性そのものが製品であり欠陥ではない、カスタムメイドやプロジェクト型の仕事には適用しにくいものです。5回のなぜという手法は、単一の根本原因を持つ機械的な故障にはよく機能しますが、複数の原因が同時に絡み合う複雑な社会技術システムでは的外れになることがあります。5回なぜを問うことは、問題が実際に必要とする複数の要因が絡み合う網の目ではなく、1本の因果の連鎖しか導き出さないからです。そして大野の現場権限モデルは、管理している仕事を本当に理解している管理者に依存しますが、それは知識労働のリーダー層では稀なことです。多くの管理者は、実際の実行から2段階も3段階も抽象化された立場にいます。原則は応用できます。しかし具体的な手法には大幅な調整が必要です。
大野耐一のトヨタ生産方式についてよくある質問
大野耐一とは誰ですか。
大野耐一(1912年〜1990年)は、トヨタに40年以上在籍し、機械工場長から副社長にまで昇り詰めた日本の生産技術者です。現代リーン生産方式の運営モデルであるトヨタ生産方式の設計者であり、1978年の著書『トヨタ生産方式:脱規模の経営をめざして』の著者でもあります。
トヨタ生産方式とは何ですか。
トヨタ生産方式(TPS)は、大野がおよそ1948年から1975年にかけてトヨタで開発した生産・経営フレームワークです。その2本の柱は、ジャストインタイム(必要なものを必要なときにだけ作る)と自働化(検査で取り除くのではなく、プロセスに品質を作り込む)です。TPSは、世界的なリーン生産方式運動の礎となりました。
ジャストインタイム(JIT)とは何ですか。
ジャストインタイムとは、必要なものを、必要な量だけ、必要なタイミングで、それ以上でもそれ以下でもなく生産するという原則です。大野はフォード式の大ロット大量生産への直接的な回答としてJITを開発し、プッシュ型のスケジューリングをプル信号に置き換え、下流工程が消費した分だけを補充するために上流工程の生産を促すようにしました。
なぜなぜ分析(5回のなぜ)とは何ですか。
なぜなぜ分析は、大野が生み出した根本原因分析の手法です。問題が発生したら、「なぜ」を5回連続して問い、表面的な症状を超えて根底にあるプロセス上の欠陥にたどり着きます。最初に見えた原因で早々に結論づけることに抵抗し、是正措置を取る前により深い調査を強います。
大野が生み出したかんばん方式とは何ですか。
かんばん(日本語で「信号カード」の意味)は、大野がジャストインタイムを運用するために発明した視覚的な信号システムです。物理的なカードが部品とともに生産ラインを移動し、下流の工程が容器を使い切ると、そのかんばんが上流に戻されて次のロットを生産する指示となります。これにより、生産管理は中央のスケジュールではなく、実際の需要に駆動されるプルシステムへと変わります。
現代の実務家は大野耐一から何を学べるでしょうか。
現代の知識労働の実務家は、大野の3つの規律を直接応用できます。仕掛かり作業を制限してボトルネックを浮かび上がらせること、7つの無駄のフレームワークを使って業務プロセスの中の価値を生まない活動を監査すること、そして現地現物を実践すること、つまり報告書でマネジメントするのではなく、実際の仕事を自分の目で見に行くことです。ツールは変わっても、無駄を容赦なく排除し現場を観察するというマネジメント哲学は、あらゆる業界に応用できます。
関連記事として、ピーター・ドラッカーのリーダーシップスタイル、アンディ・グローブのリーダーシップスタイル、W・エドワーズ・デミングのリーダーシップスタイル、豊田章男のリーダーシップスタイル、メアリー・バーラのリーダーシップスタイル、そしてハイパフォーマンスチームの構築もご覧ください。