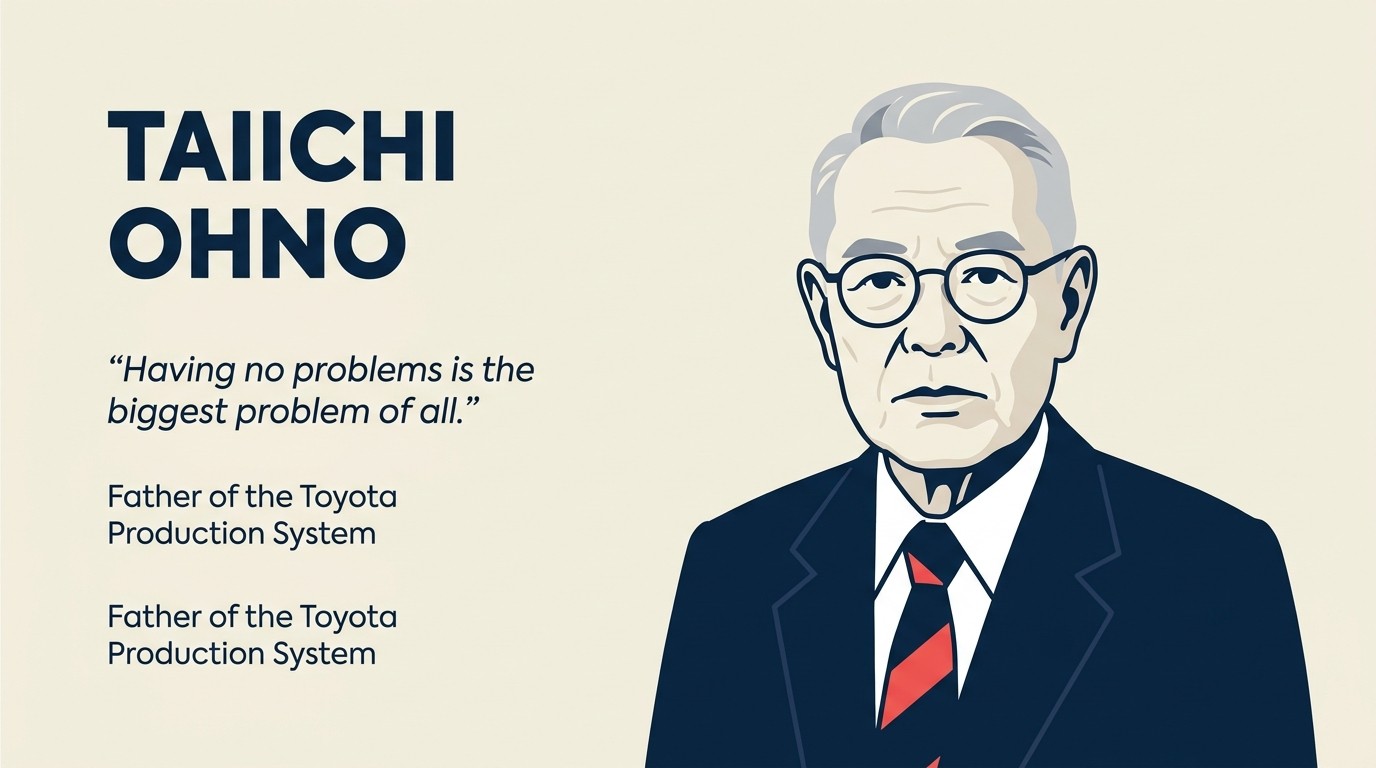
Estilo de Liderazgo de Taiichi Ohno: El Desperdicio Es el Enemigo, No el Trabajador
Turn this article into takeaways for your work.


Each assistant summarizes the article only for you and suggests best practices for your work.
Datos clave: Taiichi Ohno (1912-1990) fue el arquitecto del Sistema de Producción Toyota (TPS), la base de la manufactura Lean moderna. Pasó más de 40 años en Toyota (1932-1978), donde inventó el sistema de arrastre kanban, la producción justo a tiempo (Just-in-Time, JIT) y la técnica de análisis de causa raíz de los 5 Porqués. Su libro de 1978, El Sistema de Producción Toyota: Más allá de la producción a gran escala (edición en inglés de 1988), sembró el movimiento Lean a nivel mundial y dio forma al Six Sigma y al desarrollo de software Agile.
Taiichi Ohno se incorporó a Toyoda Spinning and Weaving en 1932 como joven ingeniero. Se trasladó a Toyota Motor cuando se formó la división automotriz, y pasó los siguientes 46 años en la empresa construyendo un sistema de producción que sus competidores dedicarían las cuatro décadas siguientes a intentar copiar, en su mayoría sin éxito.
El Sistema de Producción Toyota no se limitó a mejorar la eficiencia. Cambió el significado mismo de "gestión" dentro de una fábrica. Y con el tiempo, a través del movimiento de manufactura Lean y su influencia sobre el desarrollo de software Agile, cambió lo que la gestión significa en cualquier organización de trabajo del conocimiento que haya estudiado el manual del TPS.
La idea central de Ohno es sencilla de enunciar y difícil de ejecutar: cada paso de un proceso de producción o bien agrega valor para el cliente, o no lo hace. Los pasos que no agregan valor son desperdicio, y el desperdicio debe eliminarse de forma implacable, sistemática y permanente. No se gestiona, no se optimiza, no se contiene. Se elimina.
En 1949 fue ascendido a gerente del taller de máquinas en Toyota y recibió la autoridad para rediseñar el piso de producción. Ahí nació el Sistema de Producción Toyota. Se retiró de Toyota en 1978, falleció en 1990 y nunca ocupó el cargo de CEO. Su influencia provino de la autoridad operativa y la profundidad técnica, no del organigrama. Publicó El Sistema de Producción Toyota: Más allá de la producción a gran escala en 1978; la traducción al inglés apareció en 1988 y se convirtió en uno de los libros de negocios más influyentes en la historia de la manufactura.
Este perfil no es una celebración de la mitología lean. Es un examen de lo que Ohno realmente construyó, lo que se requiere para aplicarlo y dónde se rompe el modelo.
Desglose del Estilo de Liderazgo
| Estilo | Peso | Cómo se manifestó |
|---|---|---|
| Eliminador de desperdicio | 60% | La pregunta que impulsaba a Ohno nunca fue "¿cómo producimos más?". Era "¿cómo dejamos de hacer cosas que no generan valor?". Esa distinción importa. Producir más puede lograrse agregando personas, equipos y turnos. Eliminar el desperdicio exige comprender el sistema de producción con suficiente profundidad para ver dónde se está destruyendo valor: por sobreproducción, esperas, transporte innecesario, exceso de inventario, defectos y sobreprocesamiento. Ohno construyó su carrera en torno a la disciplina de ver con claridad esta segunda categoría y actuar sobre ella de forma sistemática durante décadas, no en sprints de mejora. |
| Observador de piso | 40% | La práctica de gestión de Ohno estaba enraizada en lo que él llamaba "genchi genbutsu", ir a ver el trabajo real. Pasaba tiempo en el piso de la fábrica observando los procesos de producción directamente, no leyendo informes sobre ellos. Es famoso por dibujar círculos de tiza en el piso y pedirles a los gerentes que se pararan dentro de ellos durante horas, observando lo que ocurría en esa zona hasta que veían lo que él veía. La práctica era humillante e intencional: no se puede entender un proceso que nunca se ha observado. El piso es donde se esconde el desperdicio y donde viven las oportunidades de mejora. Los informes describen lo que la gente pensó que ocurrió; el piso muestra lo que realmente ocurrió. |
Esa combinación hacía de Ohno alguien inusual dentro de las grandes organizaciones. La mayoría de los altos ejecutivos de manufactura en el Japón de la posguerra y en Estados Unidos gestionaban hacia arriba: interpretaban informes, asistían a reuniones y tomaban decisiones basadas en datos agregados. Ohno gestionaba hacia abajo y hacia afuera, manteniéndose conectado con el proceso de producción real durante toda su carrera. Su autoridad no provenía de gestionar personas. Provenía de entender el trabajo mejor que nadie.
Rasgos de Liderazgo Clave
| Rasgo | Calificación | Qué significa en la práctica |
|---|---|---|
| Pensamiento gemba | Excepcional | "Gemba" es el término japonés para el lugar real donde ocurre el trabajo: el piso de la fábrica, la interacción con el cliente, el despliegue de código. La convicción de Ohno era que los gerentes que dirigían desde oficinas y salas de reuniones estaban gestionando abstracciones, no la realidad. Esperaba que los gerentes pasaran tiempo donde se creaba el valor y donde ocurría el desperdicio. Para los trabajadores del conocimiento, esto implica una disciplina equivalente: entender el flujo de trabajo real del cliente, observar el proceso real del equipo y tomar decisiones basadas en lo que se ve, no en lo que le cuentan a uno. |
| Paciencia con el cambio sistemático | Muy alta | El Sistema de Producción Toyota tardó aproximadamente 30 años en desarrollarse y estabilizarse por completo. Ohno no estaba corriendo sprints de mejora: estaba construyendo un sistema que se volvería autosuficiente con el tiempo. La mayoría de los intentos occidentales de implementar el lean fracasaron porque lo trataron como un conjunto de herramientas para instalar en lugar de una filosofía de gestión para desarrollar. La paciencia de Ohno con el ritmo del cambio sistémico genuino es parte de lo que hizo tan duradera la ventaja de Toyota. No se puede copiar un sistema de 30 años en 18 meses. |
| Intolerancia al inventario | Alta | Ohno veía el inventario como una forma de deshonestidad organizacional. El inventario oculta problemas: enmascara desequilibrios de producción, fallas de calidad, falta de fiabilidad de los proveedores y errores en el pronóstico de demanda. Una fábrica con inventario alto puede seguir funcionando incluso cuando sus procesos están rotos, porque el colchón absorbe las señales de falla. La idea de Ohno era que reducir el inventario obliga a que los problemas salgan a la superficie, algo doloroso en el corto plazo pero esencial para la mejora a largo plazo. Este principio se aplica directamente a cualquier sistema con colchones: colas de lanzamiento de software, pipelines de contenido, etapas del embudo de ventas. El colchón oculta el cuello de botella. |
| Preguntar por qué cinco veces | Alta | El método de los 5 Porqués es la práctica de Ohno más ampliamente adoptada. Cuando algo sale mal, se pregunta por qué ocurrió. Luego se pregunta por qué ocurrió eso. Luego se pregunta por qué ocurrió eso. Se repite cinco veces, o las que hagan falta, hasta llegar a la causa raíz en lugar de quedarse en el síntoma. El poder del método de los 5 Porqués radica en su resistencia al cierre prematuro. La mayoría de la resolución de problemas se detiene en el primer o segundo por qué, la causa próxima que es fácil de ver y corregir, sin llegar a la falla de proceso subyacente que la provocó. La disciplina de los 5 Porqués obliga a investigar más a fondo antes de actuar. |
La Doctrina Justo a Tiempo de Ohno
La Doctrina Justo a Tiempo de Ohno establece que un sistema de producción debe fabricar únicamente lo que el siguiente proceso necesita, en la cantidad que necesita, en el momento en que lo necesita, tratando el inventario, la espera y la sobreproducción como desperdicio y no como colchones. El flujo de lotes pequeños arrastrado por la demanda reemplaza la programación de lotes grandes empujados, de modo que los defectos y los cuellos de botella salen a la superficie de inmediato. La doctrina replantea el liderazgo de operaciones en torno a eliminar el tiempo que no agrega valor entre el pedido del cliente y el cobro.
Los 3 Marcos que Definieron a Taiichi Ohno
1. Justo a Tiempo: Produzca Solo lo que Se Necesita, Cuando Se Necesita
El justo a tiempo (Just-in-Time, JIT) es el elemento más famoso del Sistema de Producción Toyota y también el más malinterpretado. No significa producir tan rápido como sea posible ni eliminar todo el inventario. Significa producir exactamente lo que se necesita, en la cantidad necesaria, en el momento en que se necesita, ni más ni menos.
Ohno desarrolló el JIT como respuesta directa al modelo de producción en masa de Ford, que estudió a fondo después de la Segunda Guerra Mundial. El sistema de Ford producía en lotes grandes: se prensaba un millón de una pieza, se almacenaba, se trasladaba a la siguiente estación y se esperaba a que la etapa anterior se despejara antes de que el siguiente lote pudiera avanzar. Ese modelo maximizaba el uso de las máquinas, pero creaba enormes colchones de inventario entre cada etapa de producción. Esos colchones ocultaban problemas de calidad, retrasaban la retroalimentación sobre los defectos y requerían espacio de almacén que sumaba costo sin sumar valor.
El JIT invirtió la lógica. En lugar de producir lotes grandes y empujarlos aguas abajo, Toyota arrastraba la producción: los procesos posteriores señalaban a los procesos anteriores para que produjeran solo lo necesario para reponer lo consumido. El resultado fueron lotes pequeños que fluían de forma continua a través del sistema de producción, con tiempos de ciclo cortos y ciclos de retroalimentación rápidos que sacaban a la luz los problemas de calidad de inmediato, en lugar de después de haber producido un millón de piezas defectuosas.
La traducción a trabajo del conocimiento es significativa. En el desarrollo de software, el equivalente del JIT es limitar el trabajo en curso (WIP) y construir funciones de manera incremental en respuesta a la demanda real del cliente, en lugar de seguir un roadmap predefinido por lotes. En operaciones de contenido, significa producir contenido en respuesta a una necesidad demostrada de la audiencia, en lugar de calendarios editoriales trimestrales que acumulan producción muy por delante de la distribución. En cualquier sistema donde el trabajo se agrupa en lotes y se empuja, preguntarse "¿cómo se vería el JIT aquí?" es una pregunta diagnóstica productiva.
2. Jidoka: Incorpore la Calidad, No la Inspeccione Después
El jidoka, traducido de diversas formas como "autonomatización" o "automatización con toque humano", es el segundo pilar del Sistema de Producción Toyota: menos célebre, pero posiblemente más importante. Su principio central es que la calidad debe incorporarse al proceso de producción, en lugar de inspeccionarse al final.
En términos de manufactura, esto significaba equipar a las máquinas con la capacidad de detectar anomalías y detenerse automáticamente, en lugar de seguir generando productos defectuosos. Cuando una máquina se detenía, la línea de producción se detenía, y un trabajador investigaba antes de reiniciarla. Esto era radical en la década de 1950: el enfoque aceptado era mantener las máquinas funcionando al máximo y verificar los defectos al final de la corrida de producción.
La idea de Ohno era que la inspección posterior al hecho es una forma de desperdicio. Ya se gastó el tiempo y los materiales en producir el defecto; inspeccionarlo al final solo revela el daño en lugar de prevenirlo. Incorporar la detección al propio proceso detiene los defectos en el punto de creación, donde la causa raíz está más cerca y el costo de corrección es menor.
La traducción a trabajo del conocimiento son las pruebas automatizadas, la integración continua y los estándares de definición de terminado en el desarrollo de software. En lugar de escribir código e inspeccionar su calidad en una fase de QA separada, se incorporan verificaciones de calidad al propio proceso de producción: las pruebas unitarias se ejecutan en cada commit, el linting detecta errores antes de que lleguen al código base y los estándares de revisión de código evitan que los defectos avancen. El principio es idéntico al del jidoka: detener la línea cuando algo está mal, en lugar de pasar el defecto aguas abajo, donde cuesta más corregirlo.
3. Los 7 Desperdicios: Un Marco para Ver lo que No Agrega Valor
Ohno identificó 7 categorías de desperdicio (muda, en japonés) en los procesos de manufactura. Son: sobreproducción (producir más de lo necesario), espera (tiempo en el que no ocurre nada), transporte (mover materiales de forma innecesaria), sobreprocesamiento (hacer más de lo que el cliente requiere), inventario (mantener más material del necesario), movimiento (desplazamientos innecesarios de las personas) y defectos (generar resultados que no cumplen los requisitos).
El poder de este marco radica en hacer visible el desperdicio. La mayor parte del desperdicio en un sistema de producción resulta invisible para quienes trabajan dentro de él, porque está normalizado: así es simplemente como se hacen las cosas aquí. Los 7 Desperdicios de Ohno le dan a los gerentes un vocabulario y una lente para ver la actividad que no agrega valor y que, de otro modo, permanecería invisible.
En el trabajo del conocimiento, los 7 Desperdicios se traducen con algunos ajustes. La sobreproducción se convierte en crear funciones que nadie usa o informes que nadie lee. La espera se convierte en colas de aprobación, retrasos en reuniones y elementos de trabajo bloqueados. El transporte se convierte en el cambio de contexto entre reuniones y tareas. El inventario se convierte en trabajo en curso que se inició pero no se completó. El movimiento se convierte en navegar entre herramientas desconectadas. El sobreprocesamiento se convierte en perfeccionismo sobre entregables que solo necesitan ser suficientemente buenos. Los defectos se convierten en retrabajo por requisitos malentendidos.
La disciplina consiste en aplicar el marco con honestidad. La mayoría de los equipos de trabajo del conocimiento, si mapearan su proceso real contra los 7 Desperdicios, descubrirían que una parte importante de su tiempo de trabajo cae en una de esas siete categorías. La incomodidad no está en el marco, está en lo que el marco revela.
Qué Haría Taiichi Ohno en Su Rol
Si usted es CEO, la pregunta de Ohno para usted tiene que ver con el WIP (trabajo en curso) en la cima de su organización. ¿Cuántas iniciativas estratégicas están activas en este momento? ¿Cuántas de ellas llevan más del 50% completadas? La mayoría de los equipos directivos manejan entre 8 y 12 prioridades activas en un momento dado, lo que significa que ninguna recibe suficiente atención para avanzar con rapidez. Ohno identificaría eso como sobreproducción en la planificación estratégica: iniciar más de lo que se puede terminar, creando un inventario que envejece antes de completarse. Su prescripción sería detener la mayoría de esas iniciativas, terminar dos o tres por completo y luego iniciar otras nuevas solo a medida que se libere capacidad. Es incómodo, pero así se ve el JIT aplicado a la estrategia.
Si usted es COO, vale la pena aplicar el marco de los 7 Desperdicios a sus procesos operativos centrales como una auditoría estructurada, al menos una vez al año. Elija los tres procesos operativos de mayor apalancamiento en su organización y mapéelos de punta a punta: cada paso, cada traspaso, cada aprobación, cada tiempo de espera. Luego clasifique cada paso como generador de valor o como desperdicio. La mayoría de los COO que hacen este ejercicio con honestidad descubren que entre el 40% y el 60% de los pasos de sus procesos clave caen en categorías de desperdicio. Eso no es una crítica, es una línea base. Ohno tardó 30 años en reducirla en Toyota. Usted no tiene que hacerlo en un trimestre.
Si usted es líder de producto, el jidoka tiene una aplicación directa en su proceso de calidad. Si su ciclo de lanzamiento todavía incluye una fase de QA que condiciona el despliegue, pregúntese si la calidad se está incorporando a su proceso de desarrollo o si se está inspeccionando al final. La diferencia entre esos dos enfoques es la diferencia entre encontrar los defectos cuando son baratos de corregir (durante el desarrollo, mientras el ingeniero que escribió el código todavía tiene el contexto presente) y encontrarlos cuando son caros de corregir (durante el QA o, peor aún, en producción). Invertir en pruebas automatizadas, programación en pareja y estándares de definición de terminado es una inversión de tipo jidoka: desplaza el punto de detección hacia la izquierda, más cerca de la fuente.
Si usted trabaja en ventas o marketing, el principio del JIT se aplica a su generación de demanda y a su pipeline de ventas. La mayoría de los pipelines de ventas tienen un WIP enorme: cientos o miles de oportunidades en distintas etapas, muchas de ellas estancadas, ninguna recibiendo atención constante. Eso es un problema de inventario. Ohno observaría el tiempo de ciclo promedio de sus negocios, identificaría dónde los negocios permanecen inactivos sin actividad y preguntaría qué falla del proceso está causando esa espera. ¿Los representantes cargan demasiadas oportunidades a la vez? ¿Los criterios de calificación son demasiado laxos y permiten que negocios de baja probabilidad consuman capacidad del pipeline? ¿Los procesos de aprobación retrasan las propuestas? El cuello de botella suele ser visible en los datos de tiempo de espera, si se está dispuesto a mirarlos con honestidad.
Análisis de Rework: La Doctrina de Ohno para las Operaciones Modernas de PYME
Los dos innegociables de Ohno (la eliminación del desperdicio y la mejora continua, o kaizen) se trasladan sin fricción a las operaciones modernas de PYME, donde la plantilla es reducida y la ineficiencia acumulada resulta fatal. La mayoría de los equipos pequeños viven cada semana el equivalente en trabajo del conocimiento de los siete desperdicios de Ohno: hojas de cálculo duplicadas, registros de pipeline desactualizados, colas de aprobación, cambios constantes de herramienta y retrabajo por briefs mal alineados. El papel de Rework dentro de un stack de operaciones lean es condensar todos esos desperdicios en un solo sistema. Rework CRM + Sales Ops ($12/usuario/mes) elimina el colchón de inventario que representan los datos de negocios dispersos; Rework Work Ops ($6/usuario/mes) reemplaza las colas de traspaso por una superficie de trabajo compartida que expone los cuellos de botella en el momento en que aparecen. La disciplina del kaizen (mejoras pequeñas, continuas y observadas desde el piso) es lo que convierte la implementación de una herramienta en un sistema duradero. Rework aporta la superficie; el método de Ohno aporta el hábito de usarla.
Citas Notables y Lecciones Más Allá de la Sala de Juntas
"Todo lo que hacemos es observar la línea de tiempo, desde el momento en que el cliente nos hace un pedido hasta el momento en que cobramos. Y estamos reduciendo esa línea de tiempo eliminando los desperdicios que no agregan valor." Esa cita pertenece a El Sistema de Producción Toyota: Más allá de la producción a gran escala, publicado en 1978. Es una descripción precisa de lo que realmente busca la operación lean, y vale la pena contrastarla con cualquier iniciativa de mejora que esté ejecutando su organización. Si no puede trazar una línea directa entre la iniciativa y la reducción del tiempo de ciclo entre el pedido del cliente y el cobro, vale la pena preguntarse qué está optimizando en realidad.
"Sin estándares no puede haber mejora." Esta cita capta la parte menos celebrada del sistema de Ohno: antes de poder mejorar un proceso, hay que definir en qué consiste el proceso actual. La mayoría de los procesos de trabajo del conocimiento no están documentados con el detalle suficiente para mejorarse de forma sistemática: cada persona los realiza de manera distinta. Estandarizar un proceso no se trata de rigidez, se trata de crear una línea base que haga visible la mejora. No se puede saber si algo mejoró si no se sabe cómo era el "estado actual".
La otra lección honesta de la carrera de Ohno tiene que ver con la diferencia entre instalar herramientas y construir cultura. La mayoría de las empresas manufactureras occidentales que intentaron implementar el lean en la década de 1990 instalaron las herramientas (tableros kanban, programas 5S, eventos de kaizen) sin internalizar la filosofía subyacente. El resultado fue teatro lean: las características superficiales del TPS sin la disciplina de gestión que lo hizo funcionar en Toyota. El sistema de Ohno exige observación a nivel de piso, visibilidad honesta de los problemas y una paciencia de largo plazo que la mayoría de las organizaciones guiadas por el trimestre no puede sostener. Eso no es un argumento en contra de intentarlo. Es un argumento para entender con qué se está comprometiendo antes de empezar.
Dónde Se Rompe Este Estilo
El Sistema de Producción Toyota fue diseñado para una manufactura de alto volumen y baja variabilidad: producir cientos de miles de la misma pieza bajo la misma especificación. Es más difícil de aplicar en trabajo personalizado o basado en proyectos, donde la variabilidad es el producto, no el defecto. El método de los 5 Porqués funciona bien en fallas mecánicas con una única causa raíz, pero puede fallar en sistemas sociotécnicos complejos donde interactúan varias causas simultáneas: preguntar por qué cinco veces produce una sola cadena causal, en lugar de la red de factores que el problema realmente exige. Y el modelo de autoridad a nivel de piso de Ohno depende de gerentes que comprenden genuinamente el trabajo que están gestionando, algo poco frecuente en las capas de liderazgo del trabajo del conocimiento, donde la mayoría de los gerentes están dos o tres niveles de abstracción alejados de la ejecución real. Los principios se trasladan. Los métodos específicos requieren una adaptación considerable.
Preguntas frecuentes sobre el Sistema de Producción Toyota de Taiichi Ohno
¿Quién fue Taiichi Ohno?
Taiichi Ohno (1912-1990) fue un ingeniero industrial japonés que pasó más de cuatro décadas en Toyota, donde ascendió de gerente del taller de máquinas a vicepresidente ejecutivo. Es el arquitecto del Sistema de Producción Toyota, el modelo operativo detrás de la manufactura Lean moderna, y autor del libro de 1978 El Sistema de Producción Toyota: Más allá de la producción a gran escala.
¿Qué es el Sistema de Producción Toyota?
El Sistema de Producción Toyota (TPS) es el marco de producción y gestión que Ohno desarrolló en Toyota entre aproximadamente 1948 y 1975. Sus dos pilares son el justo a tiempo (producir solo lo necesario, cuando se necesita) y el jidoka (incorporar la calidad al proceso en lugar de inspeccionarla al final). El TPS se convirtió en la base del movimiento global de manufactura Lean.
¿Qué es el Just-in-Time (JIT)?
El Just-in-Time es el principio de producir exactamente lo que se necesita, en la cantidad necesaria, en el momento en que se necesita, ni más ni menos. Ohno desarrolló el JIT como respuesta directa a la producción en masa por lotes grandes de Ford, y reemplazó la programación de empuje por señales de arrastre para que los procesos posteriores activen la producción anterior solo para reponer lo consumido.
¿Qué es la técnica de los 5 Porqués?
Los 5 Porqués es el método de análisis de causa raíz de Ohno: cuando ocurre un problema, se pregunta "¿por qué?" cinco veces seguidas para ir más allá de los síntomas y llegar a la falla de proceso subyacente. Resiste el cierre prematuro en la primera causa visible y obliga a investigar más a fondo antes de actuar de forma correctiva.
¿Qué es el sistema kanban según Ohno?
El kanban (en japonés, "tarjeta de señal") es el sistema de señalización visual que Ohno inventó para poner en práctica el justo a tiempo. Las tarjetas físicas viajan con las piezas a lo largo de la línea de producción; cuando una estación posterior consume un contenedor, su kanban regresa hacia atrás como autorización para producir el siguiente lote. Convierte el control de producción en un sistema de arrastre impulsado por la demanda real, en lugar de un cronograma central.
¿Qué pueden aprender los operadores modernos de Taiichi Ohno?
Los operadores modernos de trabajo del conocimiento pueden aplicar tres disciplinas de Ohno directamente: limitar el trabajo en curso para exponer los cuellos de botella, usar el marco de los 7 Desperdicios para auditar la actividad que no agrega valor en los procesos operativos, y practicar el genchi genbutsu, ir a observar el trabajo real en lugar de gestionar a partir de informes. Las herramientas se adaptan; la filosofía de gestión de eliminación implacable del desperdicio y observación a nivel de piso se traslada a cualquier industria.
Para lecturas relacionadas, consulte Estilo de Liderazgo de Peter Drucker, Estilo de Liderazgo de Andy Grove, Estilo de Liderazgo de W. Edwards Deming, Estilo de Liderazgo de Akio Toyoda, Estilo de Liderazgo de Mary Barra, y Cómo Construir Equipos de Alto Rendimiento.
Co-Founder, Rework.com
On this page
- Desglose del Estilo de Liderazgo
- Rasgos de Liderazgo Clave
- La Doctrina Justo a Tiempo de Ohno
- Los 3 Marcos que Definieron a Taiichi Ohno
- 1. Justo a Tiempo: Produzca Solo lo que Se Necesita, Cuando Se Necesita
- 2. Jidoka: Incorpore la Calidad, No la Inspeccione Después
- 3. Los 7 Desperdicios: Un Marco para Ver lo que No Agrega Valor
- Qué Haría Taiichi Ohno en Su Rol
- Análisis de Rework: La Doctrina de Ohno para las Operaciones Modernas de PYME
- Citas Notables y Lecciones Más Allá de la Sala de Juntas
- Dónde Se Rompe Este Estilo